український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Від формування до завантаження: шість контрольних точок у перевірці скляних пляшок
Скляні пляшки можуть вийти з ладу так, що їх легко помітити. Волосяна тріщина на шиї. Скол в ротовій порожнині, який стає видимим лише після встановлення застібки. Шов форми, який виглядає як тінь, поки пляшка не тримається на світловій коробці. Подібні дефекти можуть залишитися непоміченими на лінії формування й виявитися лише пізніше, на стадії наповнення чи пакування, коли їх виправлення є дорожчим.
Те, що стоїть між цими етапами, — це не одна перевірка, а послідовність перевірок, розташованих уздовж маршруту виробництва та пакування. Кожен чек має інше призначення. Наступна послідовність відображає процес перевірки, який використовується в HYT Packaging, і загальну практику контролю якості, поширену серед виробників скляної тари: ручний візуальний огляд, автоматична машинна перевірка, перевірка за допомогою світла, випробування міцності та продуктивності, перевірка попереднього пакування та повторна перевірка упакованих коробок перед відправленням.
The sequence matters as much as the individual checks. Appearance and dimensional inspections take place while bottles are moving through production; випробування на міцність проводять на зразках; декоративність оцінюється після обробки поверхні; and carton inspection takes place after the bottles have been packed. Пляшка може пройти один етап і не пройти інший, тому перевірку не можна пропускати, припускаючи, що пізніша перевірка виявить кожен пропущений дефект.
Критерії прийнятності є важливою частиною системи контролю якості. Залучені сторони повинні домовитися про те, хто визначає критерії, які допуски застосовуються та який затверджений зразок служить еталоном. Для більшості проектів ці вимоги мають бути задокументовані в специфікаціях замовлення перед початком інструментів і виробництва. Зміни, внесені пізніше, можуть збільшити витрати на розробку та вплинути на графіки доставки.
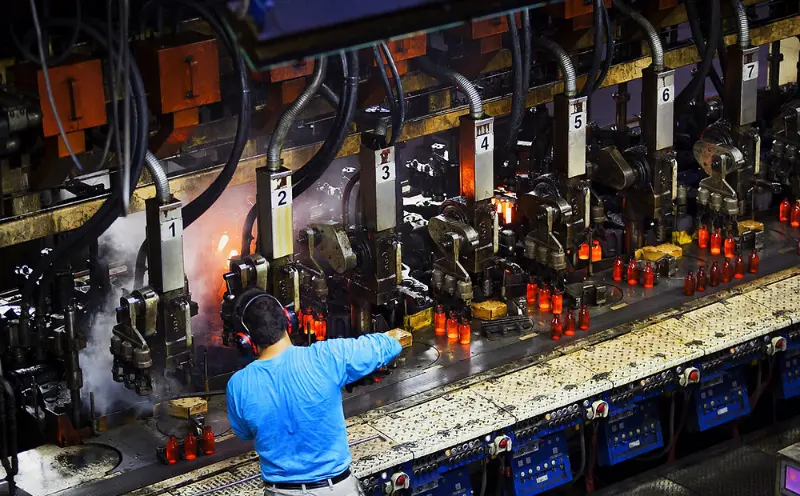 1. Ручна перевірка
Треновані очі все ще працюють біля машин
Manual inspection remains an important part of glass bottle quality control. Навіть на фабриках, обладнаних системами камерального огляду та лазерними датчиками, інспектори все одно перевіряють пляшки окремо в кінці конвеєра. Деякі дефекти важко ідентифікувати за допомогою фіксованих правил виявлення, зокрема подряпини, які стають видимими лише під певними кутами, злегка нерівні плечі та шви форми, які не були повністю видалені.
Inspection focuses on five main areas: the mouth, neck, shoulder, body, and base. Кожна область має різні потенційні дефекти. An out-of-round mouth may prevent a closure from fitting correctly. A chip around the neck can develop into a crack during filling. A deformed base may make the bottle unstable on a pallet or at the infeed of a filling line. Inspectors assess whether each bottle meets the physical and functional requirements defined in its specification.
Manual inspection also provides a level of judgment that automated equipment cannot fully replace. Experienced inspectors who work with the same bottle designs over time can recognize changes before they appear in reject statistics. Вони можуть включати відмінності в пропусканні світла через скло, варіації в характеристиках керування або незначні зміни у формі плеча. Such observations may not always appear in a formal control plan, but they can help identify developing production problems.
Цей етап також допомагає перевірити, чи відповідають письмові специфікації фактичному зовнішньому вигляду готових пляшок. Креслення може визначити прийнятний розмір чіпа, але він не може повністю продемонструвати, наскільки помітним буде цей чіп на готовій пляшці. Інспектори та клієнти можуть оцінити це більш ефективно, досліджуючи фізичні зразки разом і підтверджуючи узгоджені стандарти зовнішнього вигляду.
Що ловить:Видимі дефекти зовнішнього вигляду та виготовлення, оцінені за схваленим зразком і погодженими специфікаціями продукту.
2. Автоматична перевірка машини
Постійність на швидкості лінії
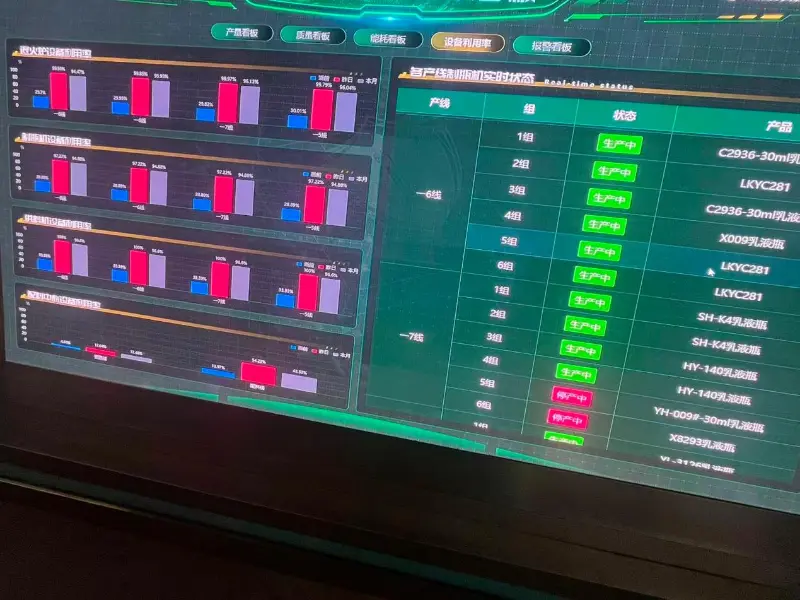
Там, де ручна перевірка забезпечує людське судження, автоматична машинна перевірка забезпечує повторюваність. Станції камери та датчика перевіряють характеристики, для яких вони були налаштовані, включаючи допуски на розміри, обробку горловини, дефекти бічної стінки та основи, тріщини та нерівності форми. Кожна пляшка оцінюється за однаковими порогами виявлення протягом усього виробничого циклу.
Дефектні пляшки, як правило, автоматично відбраковуються та направляються з конвеєра перед переходом до наступного етапу виробництва. Це допомагає запобігти потраплянню дефектної скляної тари в зону упаковки, де тріснута пляшка може пошкодити сусідні пляшки та навколишню коробку.
However, the detection capability of an inspection machine depends on its sensors, algorithms, and configuration. Дефект поза визначеними параметрами виявлення може пройти через систему, тоді як надмірно суворі налаштування можуть призвести до непотрібних відхилень. З цієї причини перевірку машини найкраще розуміти як контрольований процес перевірки, а не як гарантію того, що кожен можливий дефект буде виявлено.
Виробничі лінії можуть використовувати кілька станцій перевірки для охоплення різних характеристик пляшок. Їх сукупна ефективність все ще залежить від можливостей обладнання, чутливості виявлення та конфігурації лінії. У результаті дві фабрики, які використовують подібні процеси перевірки, можуть отримати різні результати виявлення та відбраковування.
Що ловить:Розмірні та структурні дефекти на швидкості виробництва, оцінені за попередньо визначеними пороговими значеннями виявлення машини.
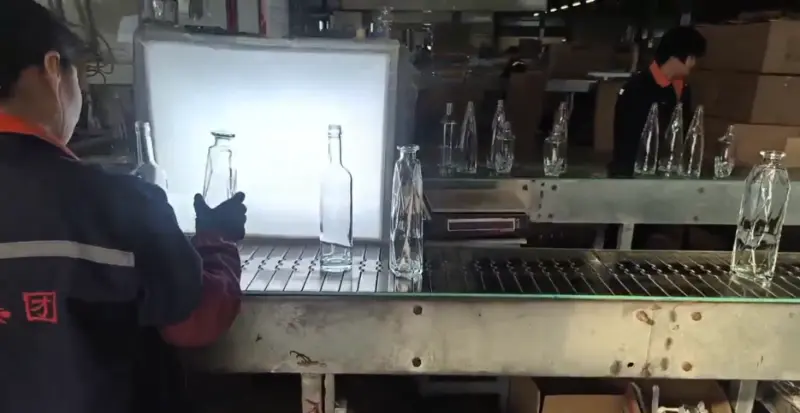
3. Візуальний огляд за допомогою світла
Що лайтбокс робить видимим
Some glass defects become easier to identify under controlled lighting. Коли прозору пляшку тримати на яскравому фоні, деталі, які важко побачити при звичайному заводському освітленні, стають більш очевидними. До них належать бульбашки в стінці скла, каміння та сторонні вкраплення, дрібні тріщини, що відходять від основи, нерівномірний розподіл скла та хвилястість поверхні, що може вплинути на зовнішній вигляд готової пляшки.
Метод перевірки добре встановлений, але критерії прийнятності необхідно визначити відповідно до передбачуваного застосування. Розмір бульбашки, кількість, розташування, тип включення та пороги видимості можуть відрізнятися в різних проектах. Наприклад, дефекти, які помітні на прозоромускляна пляшка лікеруможе бути менш помітним на пляшці з фарбою, глазур’ю або вигравіруваним декором.
Світловий огляд також має обмеження. Дефекти, розташовані глибоко всередині скляної стінки або вирівняні паралельно куту огляду, можуть залишатися складними для виявлення. Якщо ці дефекти становлять особливий ризик, може знадобитися додаткова перевірка машини або руйнівне тестування зразків.
З цієї причини критерії прийнятності повинні ґрунтуватися на тому, що фактично може перевірити метод перевірки, а не на нереалістичному очікуванні ідеальної прозорості. Вимога, яку неможливо постійно перевірити шляхом візуального огляду, може стати джерелом розбіжностей під час приймання продукту.
Що ловить:Чіткість, прозорість, внутрішні вкраплення та якість поверхні, оцінені при контрольованому освітленні щодо задокументованих обмежень.
4. Перевірка міцності та продуктивності
Чи витримає пляшка те, що станеться після її наповнення
Зовнішній вигляд – лише одна частина якості скляної пляшки. Пляшка, яка виглядає правильно, але виходить з ладу під кришкою, всередині пастеризатора або на дні складеної коробки, усе ще непридатна для використання за призначенням. Тестування продуктивності допомагає оцінити ці ризики до того, як продукти досягнуть етапів наповнення та розподілу.
Під час випробування певний зразок піддається певним механічним навантаженням, внутрішньому тиску або зміні температури. Потім результати порівнюють із критеріями прийнятності, встановленими для конструкції пляшки та її передбачуваного використання.
Чотири категорії тестування відповідають багатьом загальним вимогам, хоча можуть бути включені додаткові методи, якщо їх вимагає програма.
| Метод випробування | Що вимірює тест |
|---|---|
| Випробування на вертикальне навантаження або стиск | Яку силу, спрямовану вниз, може витримати пляшка за певних умов випробування. |
| Випробування внутрішнього тиску | Стійкість до внутрішнього тиску, особливо для пляшок, призначених для вмісту під тиском. |
| Випробування на термічний удар | Стійкість до різких змін температури за визначених умов випробувань. |
| Інші визначені тести продуктивності | Додаткові механічні вимоги або вимоги до застосування, визначені в замовленні. |
Вибір методів тестування залежить від конструкції пляшки, технічних характеристик скла, передбачуваного застосування та відповідних критеріїв прийнятності. Не кожна пляшка вимагає однакової комбінації тестів.
Test results apply to the samples examined rather than automatically certifying every bottle in a production batch. Sample size and selection are important parts of the testing method. Прохідний зразок надає інформацію про виробничий процес і перевірені продукти, але його не слід тлумачити як доказ того, що кожна одиниця партії була протестована окремо. A test report should therefore identify the sample and the conditions under which the test was performed.
 Також важливо відрізняти вимірювання міцності від вимірювання твердості. Ці методи використовують різне обладнання та оцінюють різні властивості. Результат твердості не можна розглядати як заміну випробування на механічну міцність, а звіти про перевірку повинні визначати фактично використаний метод.
Що ловить:Проблеми з механічними та термічними характеристиками, виміряні на визначених зразках відповідно до критеріїв тестування для конкретного застосування.
5. Перевірка перед пакуванням
Останній погляд перед закриттям коробки
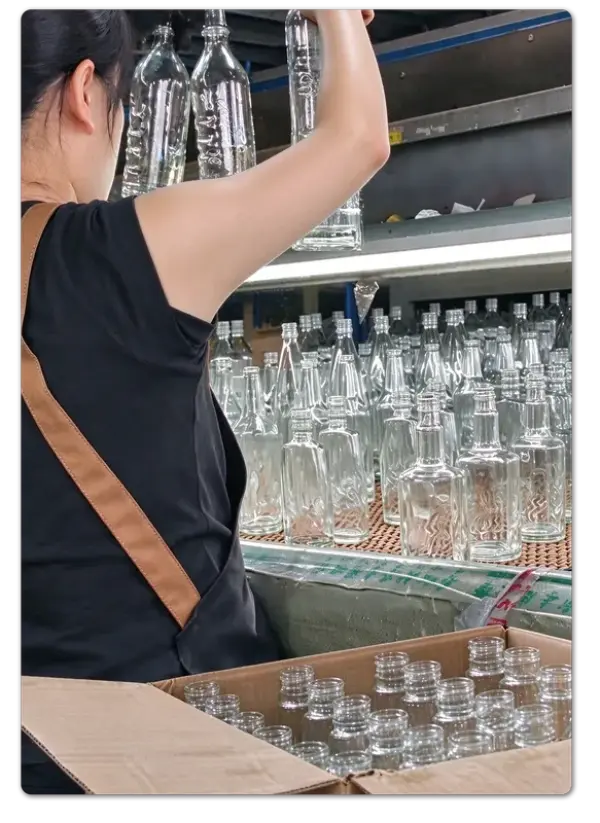
Упаковка близька до односторонніх дверей у процесі виробництва. Після того, як пляшки підраховані, упорядковані, захищені та запечатані всередині коробки, виявлення дефекту стає складнішим. Можливо, знадобиться знову відкрити картонні коробки, узгодити кількість і переробити піддони. Перевірка перед пакуванням допомагає запобігти досягненню цієї стадії невідповідних продуктів.
Перевірка охоплює зовнішній вигляд, специфікації продукту, кількість і, де це можливо, якість оздоблення поверхні.
Для декорованих скляних пляшок контрольний список перевірки включає додаткові пункти:
- Розташування логотипу та оформлення друку
- Постійність кольору протягом усього виробництва
- Зовнішній вигляд і покриваність покриття
- Якість оздоблення поверхні
- Інші характеристики декору узгоджені під замовлення
Декорування є важливою частиною процесу перевірки, оскільки затверджений дизайн і критерії якості повинні відповідати. Друк, глазурування, фарбування спреєм і гравіювання зазвичай визначаються під час розробки продукту. Коли обробка поверхні стає частиною схваленого проекту, її зовнішній вигляд і застосовні допуски також повинні бути включені до критеріїв прийнятності.
Посилання на прикрасу, яке було схвалено візуально, але не має письмового допуску, може стати джерелом розбіжностей під час остаточної перевірки. Попереднє документування кольору, положення, покриття та прийнятного зовнішнього вигляду робить процес перевірки більш послідовним.
Сама упаковка також є частиною чека. Роздільники, захисні вставки та конфігурація коробки визначають, наскільки добре пляшки захищені від переміщення та контакту пляшки з пляшкою під час транспортування. Коробка, яка пройшла перевірку на пакувальному столі, все ще може бути вразливою до пошкоджень під час транспортування, якщо її внутрішнє розташування не забезпечує достатнього захисту.
Що ловить:Відповідність продукції, якість оформлення, кількість і готовність упаковки до запечатування коробок.
6. Передвідвантажувальна перевірка
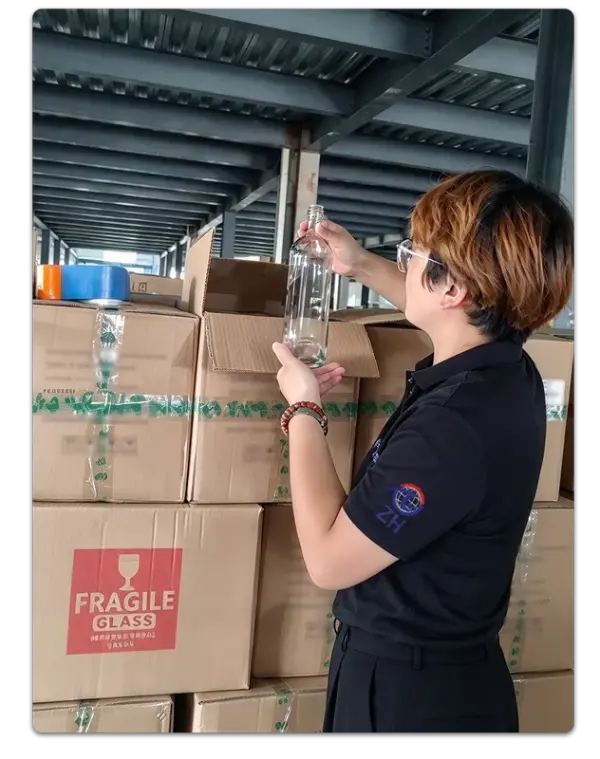 Повторне відкриття коробки для перевірки коробки
Передвідвантажувальна перевірка дає другу можливість перевірити продукти, які вже пройшли попередні перевірки якості. Відібрані коробки відкривають згідно з узгодженим планом відбору проб. Пляшки всередині проходять повторну перевірку зовнішнього вигляду, видимих дефектів, характеристик продукції та якості оформлення. Інспектори також перевіряють упаковку, щоб підтвердити, що пляшки залишаються належним чином розташовані та захищені.
Це етап перевірки, який оцінює продукти в їхньому фактичному стані для транспортування, а не в початковому стані виробництва. Він може виявити пошкодження під час транспортування, помилки пакування та проблеми, пов’язані з завантаженням, яких могло не бути під час попередніх перевірок виробництва.
Кількість відкритих коробок залежить від вимог замовлення, обсягу відправлення, вартості продукту та узгодженого плану відбору проб. Різні проекти можуть використовувати різні рівні вибірки. Важливо, щоб метод перевірки та критерії приймання були узгоджені заздалегідь і застосовувалися послідовно, щоб схвалення або відхилення відправлення могло підтверджуватися документально підтвердженими вимогами, а не суб’єктивним судженням.
Результатом є додаткова контрольна точка, коли товари вже упаковані, марковані, складені та очікують на завантаження.
Що ловить:Упаковані продукти та умови упаковки перевіряються за узгодженим планом відбору проб перед завантаженням.
Фокус перевірки:Повторна перевірка вибраних упакованих продуктів, стану коробки та захисної упаковки перед відправленням.
Шість перевірок, одна система
Пляшка, яка досягає розливної лінії, пройшла шість видів перевірки
Кожна перевірка відповідає на різні запитання. Пляшка виглядає правильно? Чи знаходяться його розміри в межах допуску? Чи скло оптично чисте? Чи зможе він витримати передбачені умови експлуатації? Чи відповідає оздоблення затвердженому дизайну? Чи залишився продукт захищеним під час пакування?
Жоден етап не покриває всі ці вимоги, і етапи перевірки не можуть замінити один одного. До того моменту, як пляшка запечатана в картонну коробку, більшість можливостей для виправлення виробничих дефектів уже минуло. Ось чому інспекції, які проводяться на ранніх етапах виробничого процесу, так само важливі, як і остаточні перевірки перед відправкою.
Ефективність системи залежить від чітко задокументованих критеріїв прийняття. Перевірка скла включає практичні рішення щодо прийнятних розмірів бульбашок, видимості швів форми, дефектів поверхні та кількості дефектних пляшок, дозволених у зразку. Ці вимоги повинні бути узгоджені між замовником і постачальником до початку виробництва, а не обговорюватися вперше після доставки.
Постачальники, які документують специфічні для проекту критерії перевірки та зберігають схвалені контрольні зразки, можуть підтримувати більш послідовні стандарти якості та зменшити розбіжності під час приймання продукції. Для індивідуальнихскляна пляшка лікеруЦі деталі особливо важливі, коли форма пляшки, прозорість скла, обробка поверхні та декорування є частиною остаточної специфікації.
Ця структура перевірки не є унікальною для одного виробника. Він відображає практичний підхід, який використовується в промисловості скляної тари: дефекти можуть виникати на різних етапах виробництва, а перевірки, що проводяться в різних точках, допомагають виявити проблеми, які може бути пропущено під час єдиної остаточної перевірки.
HYT Packaging дотримується цього багатоетапного підходу до перевірки, де пріоритети перевірки визначаються дизайном пляшки, виробничим процесом і передбачуваним застосуванням.
Для клієнтів, які оцінюють постачальника скляних пляшок, більш корисним є питання не просто про кількість перевірок, а й про те, чи кожна перевірка має чіткі, задокументовані критерії прийнятності. Шість перевірок із невизначеними обмеженнями забезпечують меншу впевненість, ніж менша кількість перевірок, які підтримуються спеціальними стандартами, визначеними методами відбору проб і затвердженими контрольними зразками.
Схожі новини
- Чому керамічна пляшка з графином для віскі Rooster є ідеальним вибором для упаковки високоякісних алкогольних напоїв
- Чому кругла скляна пляшка для спиртних напоїв Arizona об’ємом 750 мл є чудовим вибором для упаковки високоякісних алкогольних напоїв
- Нова скляна пляшка горілки на замовлення: упаковка HYT для північноамериканського бренду спиртних напоїв
- Чому скляний глечик для алкогольних напоїв об’ємом 1,75 л з ручкою є розумним вибором для сучасної упаковки напоїв
- HYT Packaging запускає нову лінію пляшок для алкогольних напоїв з легкого скла для підтримки брендів напоїв з низьким вмістом вуглецю
- Як скляна пляшка для алкогольних напоїв Bellissima з довгим горлечком і пробковою кришкою може покращити ваш бренд напоїв
Залиште мені повідомлення
нові продукти


Новини Рекомендації